Una linea di produzione che funziona è un flusso continuo di pezzi, calore, vibrazioni. Intervenire su una macchina in questo contesto è come cambiare una ruota su un’auto in movimento. La manutenzione industriale nel 2026 impone di risolvere questa equazione: mantenere gli impianti in stato senza provocare fermi produttivi. La risposta non si trova in un solo strumento, ma in una sequenza di decisioni tecniche e organizzative.
Manutenzione predittiva e dati: perché 12 mesi di sensori non bastano
Hai mai visto un sensore IoT attaccato a un motore elettrico? Misura le vibrazioni, la temperatura, a volte il rumore. Questi dati alimentano un algoritmo che, in teoria, prevede il guasto prima che si verifichi. È il principio della manutenzione predittiva basata sull’intelligenza artificiale.
Il problema è il tempo di apprendimento. I programmi di manutenzione predittiva basati su IA richiedono un orizzonte di 12-18 mesi di dati storici prima di poter realmente anticipare i guasti. Durante questa fase, l’algoritmo non è affidabile. Genera falsi positivi (allerta inutili che mobilitano un team per nulla) o falsi negativi (guasti non rilevati).
Concretamente, un impianto che installa sensori a gennaio 2026 non potrà contare sulla predittiva prima della primavera 2027. Durante questo periodo, è necessario poter seguire la manutenzione industriale con Airbuzz o altre metodologie di monitoraggio in tempo reale per coprire l’intervallo.
La predittiva non sostituisce la preventiva, la completa dopo una lunga fase di calibrazione. Nel frattempo, il piano di manutenzione esistente rimane la colonna vertebrale dell’affidabilità degli impianti.
Pianificazione degli interventi durante i micro-fermi di produzione
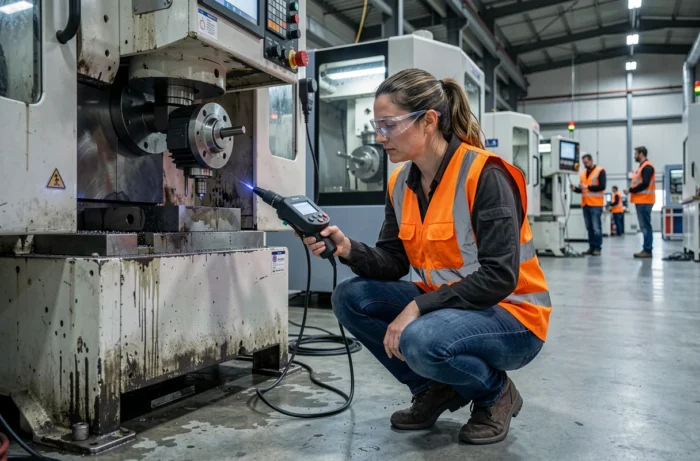
Nessuna linea di produzione funziona 24 ore su 24 senza interruzioni reali. Ci sono sempre finestre: cambi di serie, pause, ricariche di materiale, controlli qualità. Questi micro-fermi durano a volte meno di 30 minuti, ma sono sfruttabili.
L’idea non è pianificare una revisione completa in questo intervallo. Si tratta di suddividere gli interventi in compiti elementari che rientrano in queste finestre. Un ingrassaggio di cuscinetto, un controllo visivo della cinghia, una rilevazione della pressione: ogni gesto isolato richiede pochi minuti.
Organizzare la manutenzione per micro-compiti
Il principio consiste nel decomporre ogni operazione di manutenzione preventiva in sotto-compiti autonomi. Un tecnico può eseguire il passo 3 di un protocollo senza dover ripetere i passi 1 e 2 se sono stati completati il giorno precedente. Ciò presuppone uno strumento di gestione (GMAO) che tracci l’avanzamento compito per compito, non intervento per intervento.
Suddividere gli interventi in micro-compiti consente di mantenere senza mai fermarsi. Questo approccio richiede una rigorosa documentazione che molti siti non hanno ancora adottato.
Carenza di tecnici di manutenzione: un freno diretto alla continuità
La tecnologia non risolve nulla se nessuno è disponibile per intervenire. Il tecnico di manutenzione è il profilo più ricercato dell’industria nel 2025-2026, rappresentando il 12,1% dei posti industriali più difficili da coprire secondo il barometro BlueDocker 2026. Quasi la metà dei progetti di reclutamento industriale sono considerati difficili da completare secondo l’indagine BMO Francia Lavoro 2026.
Questa mancanza di competenze ha un effetto concreto sulla produzione: quando un posto da tecnico rimane vacante, gli interventi preventivi vengono rinviati. I rinvii si accumulano. I guasti arrivano.
Tre leve per compensare la mancanza di tecnici
- Il cross-skilling: formare gli operatori di produzione ai gesti di manutenzione di primo livello (pulizia, ispezione visiva, lubrificazione). Intervengono durante il loro turno, senza mobilitare un tecnico specializzato.
- Contratti di manutenzione esternalizzata mirati: invece di esternalizzare tutta la manutenzione, affidare solo gli interventi sugli impianti critici a un fornitore, per liberare i tecnici interni sul resto del parco macchine.
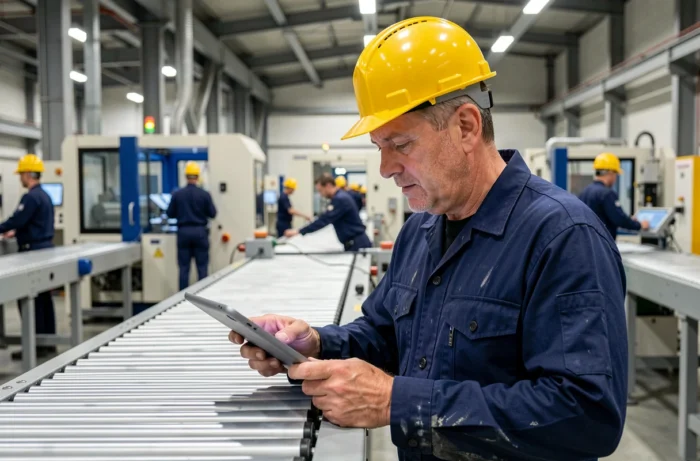
- Documentazione tecnica semplificata: schede di intervento visive (foto, schemi con frecce) accessibili su tablet, che consentono a un profilo meno esperto di eseguire un compito correttamente senza supervisione.
GMAO e dati di produzione: incrociare i flussi per anticipare i conflitti
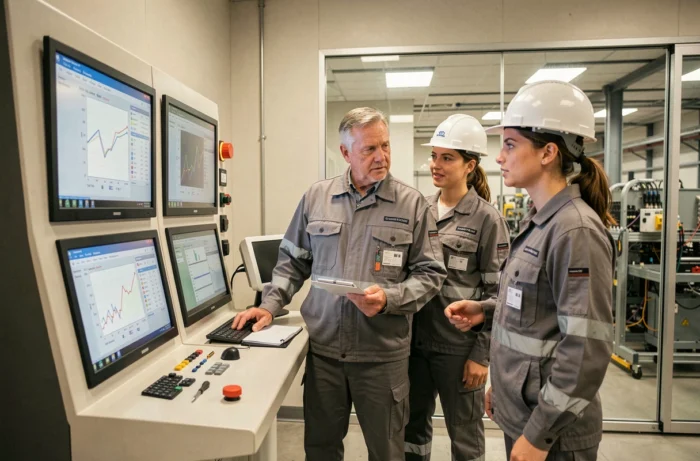
La maggior parte dei siti industriali utilizza due sistemi separati: un software di GMAO per la manutenzione e un MES o ERP per la produzione. Questi due strumenti non comunicano sempre. Il risultato: un ordine di lavoro di manutenzione è pianificato esattamente nel momento in cui la produzione avvia una serie urgente.
Incrociare i dati di manutenzione con quelli di produzione è ciò che consente di evitare questi conflitti. Quando la GMAO sa che una linea è in produzione prioritaria, sposta automaticamente l’intervento non critico al prossimo slot disponibile.
Ciò che l’incrocio dei dati cambia nella vita quotidiana
Un responsabile della manutenzione che vede su un unico schermo lo stato dei suoi impianti e il piano di produzione prende decisioni migliori. Sa che una macchina può aspettare due giorni, o al contrario che un cuscinetto deve essere cambiato stasera perché la linea sarà ferma per un cambio di formato.
Lo strumento non decide al posto del tecnico, gli fornisce la visibilità per scegliere il momento giusto. È questa sincronizzazione tra manutenzione e produzione che elimina i fermi evitabili.
La manutenzione industriale senza interruzione della produzione non è un obiettivo teorico. Si basa su scelte concrete: accettare che la predittiva richieda tempo per diventare affidabile, suddividere gli interventi per inserirli negli interstizi del piano, formare gli operatori ai gesti di base e connettere gli strumenti di gestione tra loro. Lo zero fermo non pianificato non esiste, ma ogni fermo evitato è un guadagno misurabile sui costi e sulle prestazioni globali del sito.